Прикарпаття — найстаріший нафтогазовий регіон Європи. Перші промислові свердловини на Бориславщині пробурили ще в XIX столітті, і значна частина фонду, з яким сьогодні працюють підприємства в Долині, Надвірній та Бориславі, має за плечима десятки років експлуатації. Це визначає головну особливість місцевого видобутку: він тримається не на новому бурінні, а на тому, наскільки якісно виконується ремонт свердловин.
Про сам ремонт зазвичай говорять як про роботу бригади на свердловині. Але є частина процесу, якої не видно з дороги, — те, що відбувається з трубами між підйомом і спуском. Саме там вирішується, скільки труб повернеться в роботу і скільки доведеться купувати.
Коротка історія, яка пояснює сьогоднішній день
Промисловий видобуток нафти на Прикарпатті старший за більшість нафтових компаній світу. У Бориславі нафту черпали з копанок ще до того, як у Пенсильванії пробурили першу «справжню» свердловину, а на початку XX століття Бориславський басейн давав кілька відсотків світового видобутку. За ним прийшли Долина, Битків, Надвірна, а разом із ними — нафтопереробка, машинобудування і кілька поколінь людей, для яких свердловина була звичайною роботою.
Ця історія має пряме продовження сьогодні. Регіон успадкував великий фонд свердловин, значна частина яких пробурена за радянських часів, а деякі — раніше. Нових родовищ тут майже не відкривають. Отже, все, що видобувається, видобувається з того, що вже є, і головна технологічна задача полягає не в тому, щоб бурити, а в тому, щоб підтримувати.
Чим старий фонд відрізняється від нового
У молодій свердловині труби проходять один-два цикли й ще мало відрізняються від заводських. У прикарпатській свердловині віком у пів століття насосно-компресорні труби пережили десятки ремонтів, роки контакту з пластовою водою і, нерідко, сірководнем. Різьба на таких трубах уже не та, якою вийшла з заводу, а запас міцності в неї менший.
Це має просту практичну наслідок: кожен наступний ремонт свердловин старого фонду ставить до майстерні вищі вимоги, ніж попередній. Там, де новій трубі пробачилося б неакуратне згвинчування, стара труба відповідає задиром і йде в брухт.
Які труби стоять у старих свердловинах
Фонд старого регіону неоднорідний. В одній свердловині можуть стояти труби кількох поколінь: частина з них — ще радянського виробництва, частина — імпортні, куплені в різні роки, частина — після перенарізки, коли пошкоджений кінець відрізали і нарізали нову різьбу. Діаметри теж різні, і не всі з них сьогодні легко замовити.
Це створює дві практичні проблеми. Перша — різьби різних стандартів і різного стану треба згвинчувати з різними моментами, і «на око» тут не працює: те, що для нової труби є нормальним зусиллям, для старої може бути руйнівним. Друга — коли труба вибуває, замінити її аналогічною не завжди можна швидко. Тому кожна збережена стара труба цінніша, ніж здається з накладної.
Чому саме сервісна база вирішує
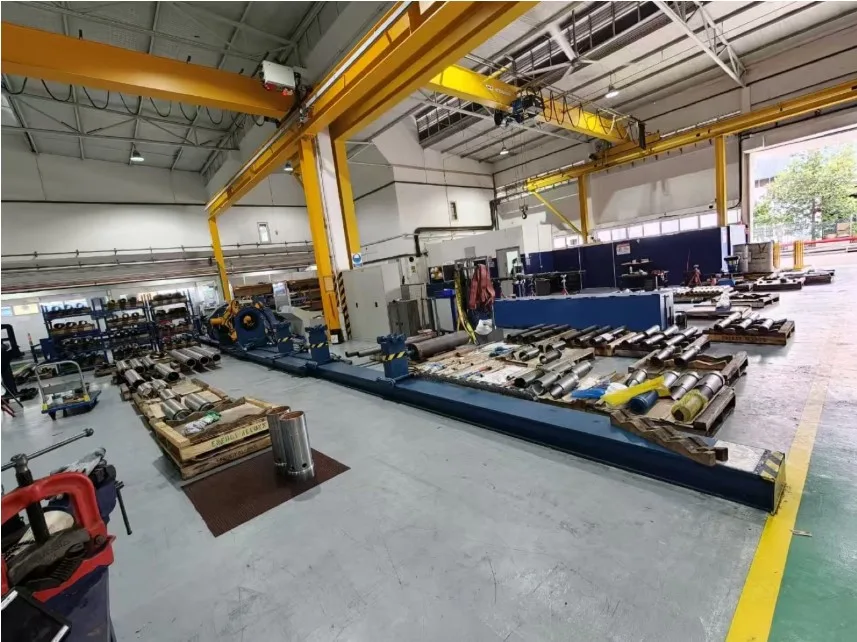
Бригада на свердловині працює за годинником: оренда підйомника, простій свердловини, погода, зміна. Там немає часу чистити кожну різьбу калібром і немає умов вести записи. Все, що можна зробити добре, робиться на базі — там, де труби лежать на стелажах, де є світло, кран і час. Саме тому в регіонах зі старим фондом сервісна база, а не бурова, є місцем, де вирішується економіка видобутку.
Це особливо помітно взимку. Карпатська зима на свердловині означає холодний метал, загусле мастило й скорочений світловий день. Різьба, згвинчена на морозі, поспіхом, без вирівнювання, — це різьба, яку майстерня побачить на наступному ремонті вже пошкодженою. Що більше операцій вдається перенести з площадки на базу, то менше труб платить за зиму.
Що відбувається з трубою між підйомом і спуском
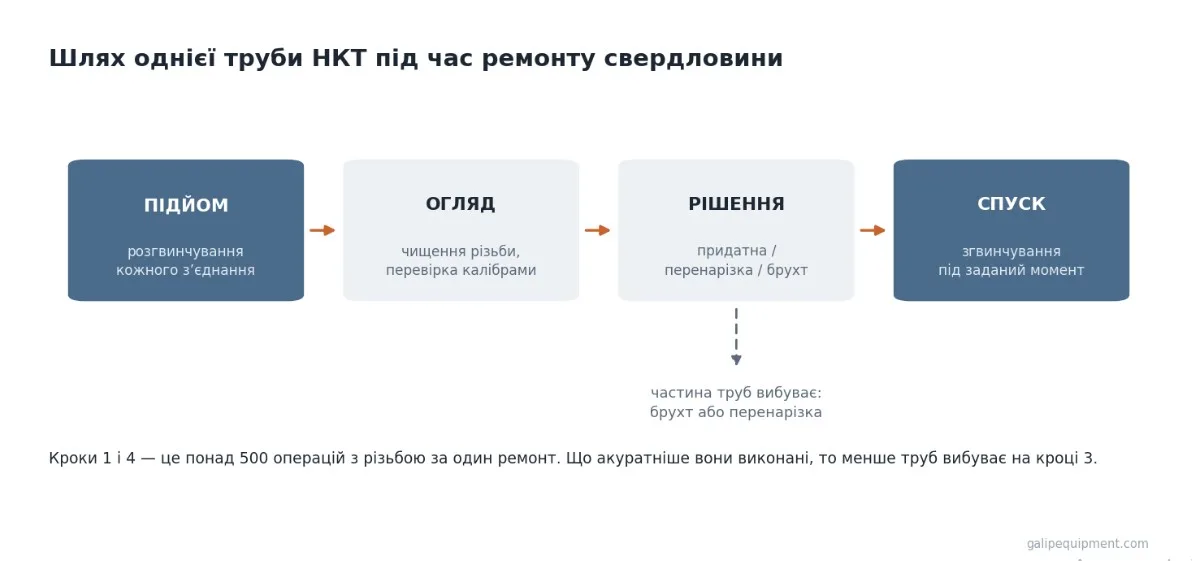
Щоб дістатися обладнання на вибої, колону труб піднімають повністю. У свердловині глибиною два з половиною кілометри це близько 260 труб, і кожну з них треба розгвинтити. Після ремонту кожну треба згвинтити назад. Разом — понад пів тисячі операцій з різьбою за один ремонт свердловини.
Між підйомом і спуском труби потрапляють на огляд. Різьбу чистять від старого мастила, перевіряють на пошкодження, частину труб відбраковують або відправляють на перенарізку. Що акуратніше зроблено попереднє розгвинчування і наступне згвинчування, то менше труб вибуває на цьому етапі.
Де найчастіше гине різьба
Найпоширеніше пошкодження — задир: дві сталеві поверхні під високим тиском ковзають одна по одній, у точках контакту метал зчіплюється й рветься. Причини завжди ті самі — замало мастила, зависока швидкість, перекіс при заході різьби. Задерту різьбу здебільшого вже не відновити.
Є в цього і неприємна особливість: з’єднання, пошкоджене під час згвинчування, може вийти на правильний кінцевий момент. Додаткове тертя від задиру дає саме ту цифру, яку очікує оператор. Якщо фіксується лише кінцеве значення, зіпсоване з’єднання і справне виглядають у журналі однаково. Розрізнити їх можна лише за тим, як наростав опір під час усього згвинчування, — і саме тому обладнання, яке записує весь процес, коштує своїх грошей.
Три причини, чому різьба гине саме під час ремонту
Практики, які роками працюють із трубами, називають одні й ті самі причини. Мастило. Замало — і сталь торкається сталі без захисної плівки; забагато — і частина зусилля йде на витіснення надлишку, спотворюючи показання моменту. Забруднене піском або залишками старого мастила, воно працює як абразив. Різьбу треба чистити перед кожним згвинчуванням і змащувати стільки, скільки передбачено, а не «скільки не шкода».
Швидкість. Велике з’єднання згвинчують повільно, на кількох обертах за хвилину. Коли бригада поспішає, зона контакту розігрівається, мастило видавлюється, і задир з’являється на останніх обертах — саме тоді, коли тиск у контакті найвищий. На свердловині це найпоширеніша причина; у майстерні повторювати її немає жодного виправдання.
Співвісність. Якщо труба, що заходить, і труба, що чекає, не лежать на одній осі, перші витки беруть на себе бокове навантаження, на яке не розраховані. Пошкодження відбувається на перших обертах і не завжди помітне, доки з’єднання вже не затягнуте. У майстерні вирівняти — хвилина роботи; у свердловині це коштує труби.
Розгвинчування — окремий ризик
Для старого фонду це, мабуть, головний момент. Труба, яка десятиліттями стояла у свердловині, розбирається набагато важче, ніж збиралася: момент розгвинчування значно вищий за момент згвинчування, а зрив з’єднання відбувається різко. Саме тут, коли з’єднання зривають кувалдою або підручним важелем, гине найбільше різьби — і найбільше труб, які ще могли б працювати.
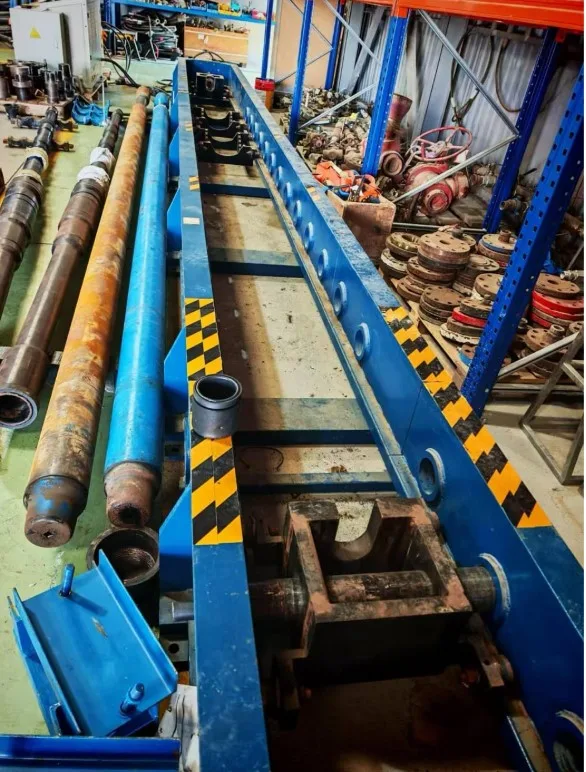
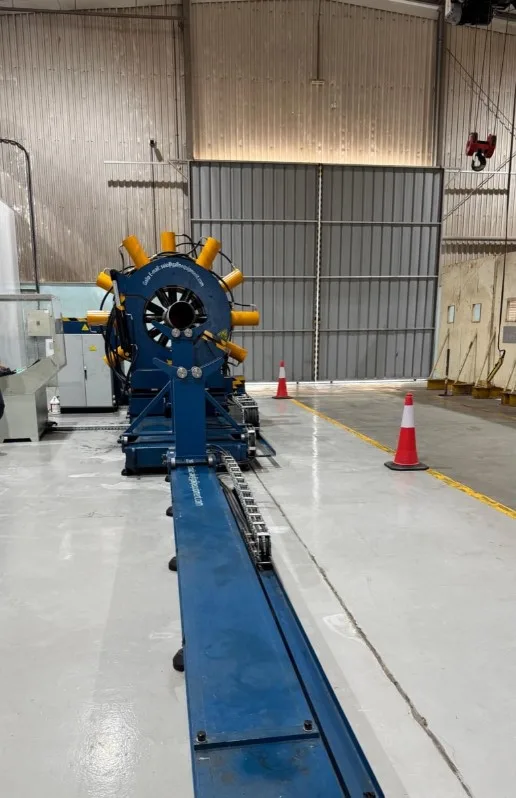
У майстернях, які працюють із таким фондом, для згвинчування й розгвинчування використовують горизонтальні верстати для згвинчування труб. Це прибирає з процесу фізичну силу і вгадування: людина стежить за процесом, момент прикладає і вимірює машина.
Що каже кінцевий момент — і чого не каже
Для кожного типу з’єднання виробник задає момент згвинчування. Це не довільна цифра: вона забезпечує притискання торців труби й муфти, яке не дає з’єднанню розкрутитися від вібрації і герметизує колону. Недотягнути — небезпечно: з’єднання може відпустити у свердловині. Перетягнути — теж: торець деформується, ніпель витягується, і геометрія з’єднання змінюється назавжди. Труба може відпрацювати один спуск, але її ресурс уже витрачено.
Але кінцевий момент — це лише крапка в кінці процесу. Він не каже, як з’єднання до неї дійшло: плавно, за очікувану кількість обертів, чи ривками, з опором, який з’явився зарано. Саме в цьому «як» ховається різниця між справною і задертою різьбою, і саме тому запис усього процесу — не розкіш, а єдиний спосіб побачити те, що кінцева цифра приховує.
Що робити з пошкодженою різьбою
Не кожна пошкоджена різьба — це брухт. Різьбу з рівномірним зносом або з поверхневим пошкодженням можна перенарізати: пошкоджений кінець відрізають, нарізають нову різьбу, труба втрачає кілька сантиметрів довжини, але залишається в роботі. Це робота механічної майстерні, вона коштує грошей, але це частка вартості нової труби.
Не відновлюється різьба з глибоким задиром, з вирваним металом на боках профілю, а також труба, кінець якої вже вкорочували стільки разів, що вона наближається до межі корисної довжини. Тому якість згвинчування визначає не лише те, скільки труб вибуває за один ремонт свердловин, а й те, скільки разів кожну трубу можна відремонтувати, доки вона не вичерпається.
На що дивитися, обираючи обладнання для майстерні
Питання до постачальника прості й не потребують інженерної освіти. Чи фіксується весь процес згвинчування, чи лише кінцеве значення? Лише перше дає матеріал для аналізу. Наскільки повільно верстат може обертати з’єднання? Мінімальна швидкість важливіша за максимальну. Чи однаково впевнено він розгвинчує? Саме на зриві з’єднання гине найбільше старих труб. І що потрібно від майданчика? Сучасні верстати встановлюються на регульовані опори, без спеціального фундаменту й анкерів, що важливо для майстерень у пристосованих приміщеннях.
Документ як частина ремонту
Коли труби належать операторові, а працює з ними підрядник, питання «хто зіпсував різьбу» виникає рано чи пізно. Без записів воно вирішується в площині взаємних претензій; із записом про те, з яким моментом і як саме було згвинчено кожне з’єднання, — за кілька хвилин. Для невеликого сервісного підприємства можливість довести, що воно зробило свою роботу правильно, варта не менше, ніж сама робота. А для операторів, які працюють з іноземними партнерами, задокументована процедура складання поступово стає не перевагою, а вимогою.
Люди, процедура і підпис
Обладнання не замінює майстра — воно забирає з процесу фізичну силу і вгадування. Людина, як і раніше, вирішує, чи чиста різьба, чи правильне мастило, чи вирівняна труба і чи не виглядає щось у процесі незвично. Різниця в тому, що тепер вона бачить перед собою значення моменту й має запис, який підтверджує її рішення.
Для сервісних підприємств регіону це має ще один наслідок: операція стає передаваною. Коли якість згвинчування тримається на досвіді одного-двох майстрів, підприємство залежить від них. Коли вона тримається на письмовій процедурі, обладнанні, що її виконує, і записі, що її доводить, роботу може виконати будь-який навчений оператор, а будь-який керівник може її перевірити. Там, де кваліфіковані кадри — дефіцит, це важить не менше за техніку.
Скільки це коштує насправді
Порахувати неважко. Візьмімо колону з 260 труб і вісім ремонтів за життя свердловини. Якщо майстерня відбраковує по три відсотки труб за ремонт, за вісім ремонтів вибуває понад шістдесят труб — майже чверть колони. Якщо по одному відсотку — близько двадцяти. Різниця в сорок труб на одній свердловині — це замовлення, валюта, митниця і місяці очікування. А в регіоні, де свердловин сотні, ця різниця перетворюється на бюджет цілого підприємства.
Тому в сервісних компаніях, які рахують гроші уважно, обладнання для згвинчування окупається не на економії людино-годин, а на відсотку відбракування. Один-два відсотки за ремонт виглядають дрібницею у звіті — і перетворюються на суттєві суми за кілька років.
Навчання людей, а не лише купівля обладнання
Верстат сам по собі різьбу не рятує. Рятує її оператор, який знає, чому труба заходить повільно, скільки мастила потрібно саме для цієї різьби і що робити, коли момент зростає не так, як мав би. Тому в майстернях, які отримали найбільший ефект, разом з обладнанням з’явилися прості письмові процедури: порядок очищення, норма мастила, швидкість заходу, дії при відхиленні. Це не бюрократія — це спосіб зробити так, щоб результат не залежав від того, хто сьогодні на зміні.
Що це означає для регіону
Прикарпатський видобуток не зникне, доки є фонд свердловин, який можна ремонтувати. Але економіка цього фонду тримається на одному непомітному показнику — відсотку труб, які повертаються в роботу після кожного ремонту. Замовити нову партію НКТ означає чекати місяці й платити валютою. Зберегти наявні труби означає мати їх тоді, коли вони потрібні.
Є й ширший вимір. Регіон, який уміє підтримувати старий фонд, зберігає не лише видобуток, а й кваліфікацію: майстрів, які знають різьбу на дотик, механічні майстерні, які вміють перенарізати, підприємства, які можуть взяти підряд у будь-якого оператора. Це та сама інфраструктура, яку неможливо купити за кордоном і яку дуже легко втратити, якщо кілька років поспіль «простіше замовити нове». Кожна збережена труба — це ще й збережена робота для людей, які вміють її зберегти.
Тому ремонт свердловин у старому регіоні починається не на свердловині, а в майстерні. І сервісні підприємства Прикарпаття, які це розуміють, отримують перевагу, яку не купиш за жодні нові труби, — здатність повертати в роботу те, що вже є.
Технічну довідку про обладнання для згвинчування та розгвинчування надано компанією Dezhou Zhuorui Petroleum Machinery, виробником гідравлічних верстатів для нафтогазових ремонтних майстерень.
Реклама